
Kõrgsurvevormimismasinad ilmusid 1950. aastate alguses, mida iseloomustas tihendussurve liivvormi pinnale üle 0,7 MPa.
Kõrgsurvevormimismeetodi eesmärk on toota ühtlase ja suure tihedusega vorme. Võrreldes keskmise või madala rõhuga tihendamisega (ligikaudu 0,4 MPa) tõstab kõrgsurve tihendamine erirõhu üle 0,7 MPa, suurendades oluliselt vormi kõvadust, kompaktsust ja tugevust ning tulemuseks on suurema mõõtmete täpsuse ja suurepärase pinnaviimistlusega valandid.
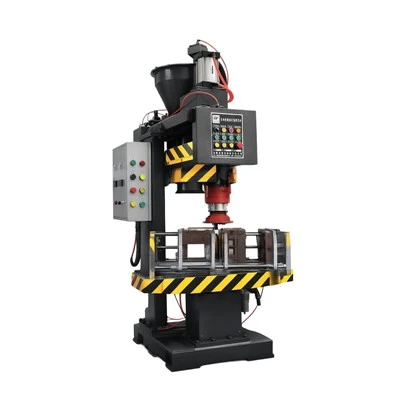
Nende masinate tihenduspead on erineva konfiguratsiooniga, näiteks lamedad, kontuurid ja mitme peaga konstruktsioonid, kusjuures kõige laialdasemalt kasutatakse kõrgsurve mitme peaga vormimismasinat.
Tehnoloogilised edusammud on viinud kõrgsurve mitme peaga vormimismasinate väljatöötamiseni, mis on kohandatud spetsiifiliste rakenduste jaoks, näiteks kahe- või kolmekohalised mudelid, mis on mõeldud spetsiifiliste komponentide, nagu sõidukiteljed ja kolvirõngad, väikeste ja keskmiste partiide tootmiseks.
Kõrgsurvevormimismasinate ajalugu
Populaarsed tooted

Automaatne mitme kontaktiga kolbideta vormimismasin
Liivavorm moodustatakse ilma kolbata. Automaatne mitmekontaktiline kolvivaba vormimismasin kasutab horisontaalset...
Horisontaalselt eraldatav Hot Box Core Shooter
Horizontal Parting Hot Box Core Shooter sobib südamike konstruktsioonidele, kus on oluline eraldamise suund ja...

Liivasüdamiku valmistamise masin
Operaatorid saavad enne automaatsele tootmisele üleminekut toota proovisüdamike käsitsi režiimis, ilma seadmeid...

Automaatne tuumalaskur
Automatic Core Shooter kasutab PLC-juhtimist ja toetab käsitsi, ühe tsükliga ja automaatseid töörežiime. Laskmisrõhk...

Väikeste masinate osad
Tüüpilised mõõtmed on läbimõõt Ø240–380 mm ja paksus 10–30 mm. Töötlemise täpsus ulatub IT7–IT8-ni, pinnakaredusega...

Kivipuuride osad
Kivipuurdetailid on valmistatud legeerkonstruktsiooniterasest või kulumiskindlast terasest, kuumtöötluse kõvadus on...