Pressi vormimismasin
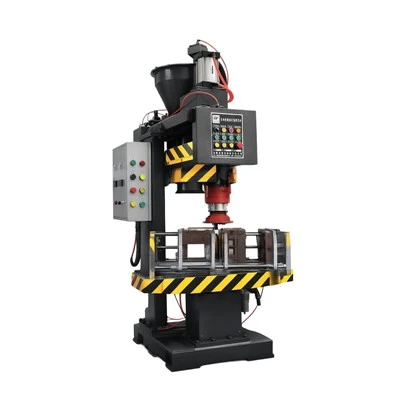
See masin tihendab vormiliiva kolvis, avaldades survet survepea või mustri enda kaudu, kasutades pneumaatilist või hüdraulilist jõudu. Rakendatav rõhk on tavaliselt vahemikus 0,25 kuni 0,4 MPa. Seda tüüpi masinate puuduseks on see, et liivvorm on surverakenduspinnast kõige kaugemal asuvates piirkondades vähem kompaktne. Kõrgsurvevormimismasinad ilmusid 1950. aastate alguses, andes rõhku üle 0,7 MPa kogu vormi pinnale. Nende pigistatavad pead on erineva konfiguratsiooniga, näiteks lamedad, kontuurid ja mitme peaga (mitme pigistatava jalaga) kujundused; kõrgsurve mitme peaga tüüp on kõige laialdasemalt kasutatav. Mitmepealistes masinates on pigistuspea jagatud arvukateks väikesteks vertikaalselt liigutatavateks plokkideks ehk "peadeks" ning hüdrosilindrite abil tekitatakse suur tihendusjõud. Tihendamise ajal avaldab iga pea rõhku, mis on võrdeline selle all oleva mustri kõrgusega (st liivakihi paksusega), mille tulemuseks on kõrge ühtlase tiheduse ja kõvadusega vorm. Need masinad on varustatud mikro-tõukemehhanismidega, mis võimaldavad neil keeruliste mustritega hakkama saada. Tavaliselt on neil neljaveeruline struktuur ja need on saadaval ühe- või kahejaama konfiguratsioonis. Väikeste kuni keskmiste partiide tootmiseks sisaldavad need sageli kiiresti mustrit muutvaid seadmeid, mis võimaldavad mustrit vahetada ilma masina tööd peatamata. Kõrgsurve mitme peaga vormimine võimaldab toota õhukeste seintega, täpsete mõõtmetega ja sileda pinnaviimistlusega liivavalusid.
Jolt vormimismasin
Need masinad jagunevad standardseteks ja mikrotõuketüüpideks. Kolb ja muster kinnitatakse masina laua külge; tihendamine sõltub liivaterade inertsist, kui laud langeb ja põrkab alasi alust. Need masinad tekitavad märkimisväärset müra ja toodavad ülemistes sektsioonides halva tihedusega vorme; järelikult on need suures osas asendunud mikro-löök-pigistusega vormimismasinad.
Jolt-Squeeze vormimismasin
Rakendades pressimistoimingut vormile, mis on juba kokku surutud, on võimalik saavutada ülevalt alla ühtlaselt tihendatud vorm. Tavaliselt kasutatakse mikro-pigistusega vormimismasinat; see toimib nii, et töölaud kukutatakse ujuvale põrutusplaadile, et vormiliiva mikrolöök ja eeltihendamine, millele järgneb viimane pigistamine. Mikrolöökides kasutatakse kõrge sagedusega (500–1000 tsüklit/min) ja madala amplituudiga (5–25 mm) vibratsiooni, asendades madala sagedusega (60–120 tsüklit/min) ja suure amplituudiga vibratsiooni, mida leidub traditsioonilistes tõmblusmasinates. Seda tüüpi masinatega toodetud vormid on kvaliteetsed ja masinal on suhteliselt madalad nõuded vundamendi toele.
**Puhumisvormimismasin**
See masin kasutab suruõhku, et puhuda vormiliiva ühtlaselt eeltihendamiseks kolbi, millele järgneb surve avaldamine lõplikuks tihendamiseks. Levinud tüüpide hulka kuuluvad vertikaalselt eraldatavad kolbideta puhumismasinad ja horisontaalselt eraldatavad kolvi eemaldamise puhumis-pressimismasinad. Vertikaalselt eraldatud kolbideta masinad ei kasuta kolbe; liiv puhutakse otse mustriplaati sisaldavasse vormimiskambrisse. Need pakuvad suurt mõõtmete täpsust ja tootlikkust, kuna vormiõõnsused on vormi mõlemal küljel, kuigi südamiku paigaldamine on suhteliselt keeruline ja liiva kvaliteedile kehtivad ranged nõuded. Horisontaalselt eraldatavad kolbide eemaldamise masinad kasutavad vormimiseks kolbe; vorm pannakse kokku ja kolb eemaldatakse pärast tihendamist, muutes südamiku seadistamise mugavamaks, säilitades samal ajal kõrge tootlikkuse.
**Sand Slinger**
See masin kasutab liivapatjade loopimiseks pöörlevaid lõiketerasid, tihendades seeläbi vormi. Liivavedureid iseloomustab samaaegne liiva täitmine ja tihendamine, lihtne ja kerge struktuur ning tugev kohanemisvõime. Siiski on terad kulumisohtlikud ja tootlikkus on suhteliselt madal.
**Täisautomaatne vormimismasin**
Täisautomaatsed vormimismasinad on ette nähtud vormi valmistamise protsessi automatiseerimiseks ja võivad integreerida tõuke-tihendamise, pigistamise-tihendamise ja puhumis-pressimise tehnoloogiaid [5]. Alates 2026. aastast pakuvad need masinad suurt tootlikkust; ühe tsükli ajad mõne mudeli puhul jäävad vahemikku 28–30 sekundit või 26–28 sekundit (v.a südamiku seadistusaeg), samas kui kahe jaamaga mudelid suudavad saavutada 20-sekundilise tsükliaja (koos südamiku seadistustega). Liivapuhumistehnoloogiad on mitmekesised, näiteks külgpuhumine ja pealt/alt puhumine, et parandada täitmise kvaliteeti ja mitmekülgsust. Kahe jaamaga disain võimaldab samaaegset vormimist ja südamiku seadistamist, suurendades veelgi tõhusust. Seadmed integreerivad Industry 4.0 nutikaid funktsioone, nagu tõrkediagnostika ja kaugseire. Selle disain seab esikohale kasutuslihtsuse ja ohutuse ning pakub selliseid võimalusi nagu ühe puutega juhtimine ja mugav südamiku seadistusjaam.